Na czym polega automatyzacja linii?
Tekst opracowany z wykorzystaniem sztucznej inteligencji. Zasady i ograniczenia
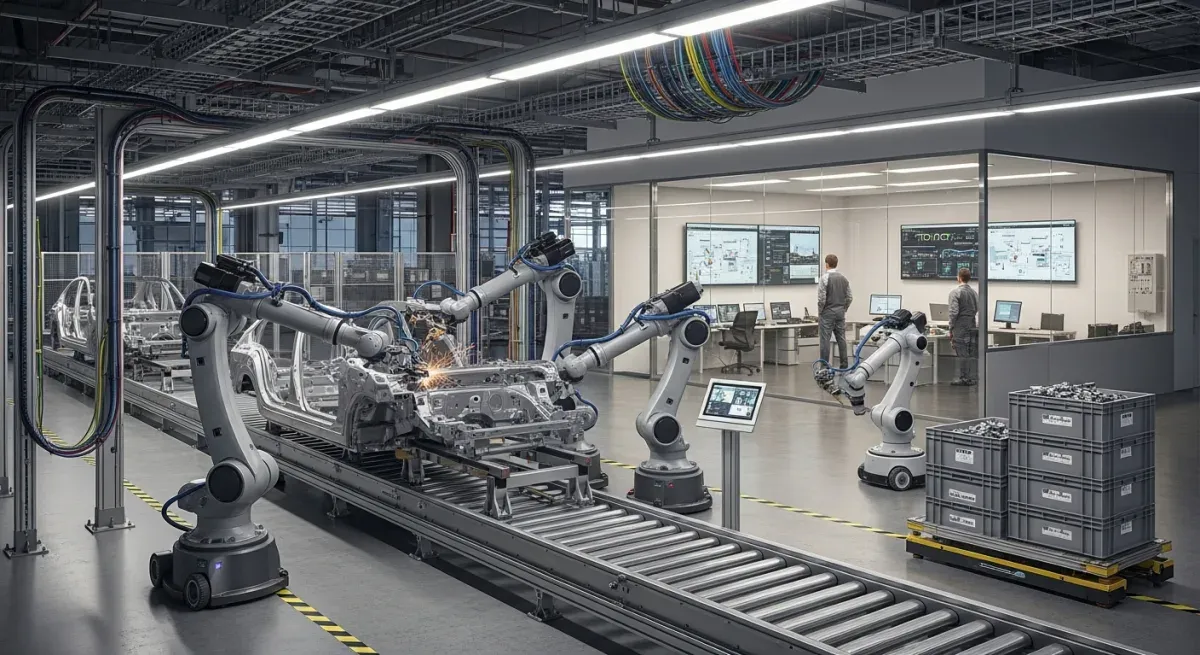
Automatyzacja linii produkcyjnej polega na zastąpieniu ręcznych operacji maszynami i odpowiednimi technologiami. Celem tej zmiany jest zintegrowanie urządzeń w spójny system, który działa w sposób ciągły przy minimalnym udziale człowieka. Połączone ze sobą sprzęty funkcjonują jako jedna całość, co pozwala na płynne wytwarzanie określonych komponentów. Linia produkcyjna w przemyśle motoryzacyjnym to dobry przykład środowiska, gdzie zmechanizowanie powtarzalnych zadań szybko skraca czas produkcji - podkreśla specjalista z ELPLC.
Etapy i fundamenty zautomatyzowanego systemu
Wdrożenie takiego rozwiązania wymaga starannego przygotowania każdej fazy projektu. Całkowite zastąpienie pracy manualnej układami sterowania to nie tylko zakup robotów, lecz przede wszystkim precyzyjnie zaprojektowany łańcuch działań inżynieryjnych. Skuteczne przekształcenie fabryki obejmuje następujące kroki:
- Analiza i planowanie – dokładne zbadanie aktualnych procesów w celu zidentyfikowania wąskich gardeł oraz dobór właściwych technologii.
- Programowanie systemów – tworzenie kodu sterującego maszyn, który połączy poszczególne stanowiska w jeden układ wykonawczy.
- Wdrożenie technologii – fizyczne zainstalowanie urządzeń na hali oraz uruchomienie całej sekwencji, co zapewnia płynną koordynację ruchu.
Dzięki tak zaplanowanym krokom zautomatyzowana infrastruktura umożliwia pracę w trybie całodobowym przez 7 dni w tygodniu. Przedsiębiorstwa mogą w ten sposób wyeliminować błędy popełniane przez personel i zwiększyć poziom bezpieczeństwa w zakładzie.
Automatyzacja linii produkcyjnych w automotive
Sektor motoryzacyjny narzuca rygorystyczne standardy dotyczące precyzji, powtarzalności i tempa wytwarzania pojazdów oraz ich komponentów. Automatyzacja produkcji automotive to odpowiedź na te wyzwania, wprowadzająca zakłady w erę zintegrowanych systemów i szybkiego przepływu danych. Przemysł 4.0 w motoryzacji opiera się na budowaniu środowiska, w którym maszyny płynnie ze sobą współpracują, co pozwala sprostać rosnącym oczekiwaniom rynku i zwiększyć rentowność przedsiębiorstwa. Linia produkcyjna musi dziś łączyć wysoką wydajność z niezawodnością, żeby zagwarantować produkcję bez błędów montażowych i kosztownych opóźnień.
Elastyczność i modułowa architektura
Współczesne fabryki samochodów rzadko wytwarzają tylko jeden model przez długie lata. Cechą nowoczesnych instalacji jest ich elastyczność, osiągana dzięki modułowej budowie poszczególnych stacji roboczych. Taka struktura daje inżynierom możliwość szybkiego przeprogramowania układu, gdy zmieniają się wymagania projektowe lub wprowadzane są nowe warianty wyposażenia. Zintegrowanie wszystkich elementów w spójną całość zapewnia niezawodny przebieg procesu wytwórczego, nawet przy częstych modyfikacjach parametrów końcowego wyrobu.
Pokonywanie codziennych wyzwań na hali produkcyjnej
Wdrożenie zautomatyzowanych technologii gruntownie zmienia sposób zarządzania codziennymi operacjami w fabryce. Złożone systemy potrafią precyzyjnie monitorować przepływ detali i błyskawicznie reagować na nieprawidłowości. Dzięki takiej kontroli przedsiębiorstwa motoryzacyjne skutecznie radzą sobie z najczęstszymi barierami ograniczającymi wydajność produkcji.
- Eliminacja mikroprzestojów – ciągłe monitorowanie pracy urządzeń zapobiega krótkim zatrzymaniom taśmy, co bezpośrednio poprawia przewidywalność pracy całego parku maszynowego.
- Wykrywanie wąskich gardeł – systemy analizujące przepływ materiałów natychmiast wskazują stacje o niższej przepustowości, ułatwiając szybką optymalizację czasu trwania cyklu.
- Odciążenie pracowników – maszyny przejmują zadania monotonne lub fizycznie wyczerpujące, co pozwala przenieść personel do bezpieczniejszych ról nadzorczych i zwiększa zadowolenie z pracy.
Minimalizacja błędów i większa precyzja działań przekładają się ostatecznie na wyższą jakość gotowych pojazdów i rosnącą satysfakcję klientów.
Roboty, coboty i AMR
Współczesna linia produkcyjna w branży motoryzacyjnej w coraz mniejszym stopniu polega na sztywnych przenośnikach taśmowych, zastępowanych przez elastyczne systemy zrobotyzowane, zdolne do działania w dynamicznym środowisku. Integracja klasycznych ramion zrobotyzowanych, maszyn współpracujących i pojazdów transportowych pozwala na pełną automatyzację przepływu materiałów i realizację skomplikowanych procesów montażowych. W halach sektora automotive najczęściej spotyka się trzy główne grupy urządzeń, z których każda odpowiada za inny etap optymalizacji produkcji.
- Roboty współpracujące w automotive (coboty) – maszyny wyposażone w enkodery i czujniki siły, które bezpiecznie asystują ludziom przy powtarzalnych zadaniach bez konieczności stosowania ciężkich wygrodzeń ochronnych. Ułatwiają precyzyjny montaż drobnych elementów.
- Autonomiczne roboty mobilne (AMR) – systemy wykorzystujące skanery lidar oraz algorytmy SLAM do samodzielnego mapowania przestrzeni. Omijają przeszkody i usprawniają intralogistykę, dostarczając komponenty pod konkretne stanowisko bez ingerencji człowieka.
- Pojazdy sterowane automatycznie (AGV) – klasyczne jednostki poruszające się po wyznaczonych ścieżkach, sprawdzające się podczas rutynowego przemieszczania ciężkich podzespołów. Obniżają koszty logistyki wewnętrznej i zmniejszają zapotrzebowanie na ręczne wózki widłowe.
Wszystkie te jednostki, a także systemy magazynowania AS/RS, łączą się z infrastrukturą OT przy użyciu otwartych standardów komunikacyjnych, takich jak OPC UA FX. Wdrożenie takiego ekosystemu pozwala skoordynować ruchy całej floty w czasie rzeczywistym, skracając czas realizacji zamówień i ograniczając marnotrawstwo materiałów.
PLC, SCADA, MES i ERP
Nawet najbardziej zaawansowane roboty nie stworzą wydajnej fabryki bez odpowiedniego oprogramowania. Kluczem do sukcesu w branży motoryzacyjnej jest integracja OT i IT, która łączy fizyczną warstwę maszynową z narzędziami biznesowymi. Takie podejście eliminuje przestarzałe silosy informacyjne i zapewnia przepływ danych z hali prosto do osób decyzyjnych. Nowoczesne zakłady opierają się w tym zakresie na czterech zintegrowanych filarach architektury informatycznej.
- Sterowniki PLC – komputery przemysłowe odpowiedzialne za bezpośrednie kontrolowanie maszyn na najniższym poziomie. Zbierają surowe dane z czujników, co pozwala na precyzyjne i natychmiastowe sterowanie ruchem mechanizmów.
- Systemy SCADA – oprogramowanie służące do nadzoru i wizualizacji całego procesu technologicznego. Agregują sygnały ze sterowników, dając operatorom możliwość monitorowania parametrów w czasie rzeczywistym i szybkiej reakcji na anomalie.
- Systemy MES – aplikacje do zarządzania produkcją, które śledzą i rozliczają realizowane zlecenia. Zapewniają wgląd w kluczowe wskaźniki wydajności na poszczególnych stanowiskach, ułatwiając bieżącą optymalizację pracy maszyn.
- Platformy ERP – nadrzędne systemy planowania zasobów przedsiębiorstwa operujące na poziomie ogólnobiznesowym. Synchronizują produkcję z magazynami i zamówieniami, dzięki czemu firma dostosowuje harmonogramy do aktualnych potrzeb rynku.
Sprawne połączenie SCADA z systemami MES i ERP tworzy przejrzystą architekturę informatyczną całego zakładu. Ciągłe zbieranie informacji ze wszystkich szczebli ułatwia monitorowanie operacji na żywo, podnosi bezpieczeństwo i pozwala dynamicznie zarządzać fabryką bez generowania opóźnień.
Jakie korzyści daje automatyzacja linii?
Wdrożenie nowoczesnych technologii całkowicie przebudowuje sposób funkcjonowania fabryki. Automatyzacja produkcji automotive uwalnia proces wytwórczy od ograniczeń fizycznych, zapewniając ciągłość działania i wysoką precyzję. Odpowiednio zaprojektowana linia osiąga parametry niedostępne dla tradycyjnego montażu ręcznego. Transformacja ta przynosi wymierne korzyści we wszystkich aspektach operacyjnych zakładu.
- Maksymalizacja wydajności – zautomatyzowane systemy pracują nieprzerwanie 24 godziny na dobę, 7 dni w tygodniu. Brak przerw na odpoczynek i eliminacja mikroprzestojów skracają czas realizacji poszczególnych etapów, udrażniając wąskie gardła.
- Jakość i powtarzalność – maszyny wykonują powierzone czynności z identyczną dokładnością przy każdym cyklu. Wyklucza to błędy wynikające z ludzkiego zmęczenia i gwarantuje zgodność wyrobów ze standardami branżowymi.
- Obniżenie kosztów jednostkowych – pełna lub częściowa robotyzacja redukuje wydatki niezbędne do wyprodukowania pojedynczego elementu. Wyższe tempo pracy i optymalne wykorzystanie surowców szybko równoważą początkowe nakłady inwestycyjne.
- Poprawa bezpieczeństwa i ergonomii – systemy mechaniczne przejmują zadania niebezpieczne, monotonne lub wymagające użycia dużej siły. Taka zmiana odciąża pracowników i zmniejsza ryzyko wypadków podczas codziennej pracy.
Powyższe usprawnienia dają firmom elastyczność operacyjną i pozwalają szybko reagować na zmieniający się popyt. To zarazem solidny fundament do budowania przewagi konkurencyjnej i wdrażania założeń Przemysłu 4.0 w motoryzacji.
OEE i cycle time w praktyce
Efektywność zautomatyzowanych procesów wytwórczych opiera się na precyzyjnym opomiarowaniu. Wskaźnik OEE (Overall Equipment Effectiveness) wskazuje, w jakim stopniu zakład faktycznie wykorzystuje potencjał swojego parku maszynowego. Uwzględnia trzy obszary: dostępność urządzeń, wydajność produkcji oraz jakość końcową wyrobów. Natywna integracja OEE w czasie rzeczywistym, nierzadko połączona z mobilnymi systemami CMMS, dostarcza inżynierom analitykę bezpośrednio łączącą koszty utrzymania ruchu z rzeczywistą przepustowością zasobów.
Kolejnym ważnym wskaźnikiem jest CT, czyli Cycle Time. Warto odróżnić go od lead time, który mierzy całkowity okres trwania procesu od początku do końca. Cycle time odnosi się wyłącznie do czasu wykonywania czynności realnie dodających wartość na stanowisku roboczym. Zestawienie tych zmiennych ułatwia zarządzanie cyklem życia aktywów i szybką identyfikację wąskich gardeł na taśmie montażowej.
Analizując OEE i cycle time w praktyce, inżynierowie mogą szybko korygować błędy maszyn. Wyższe OEE połączone ze stabilnym czasem cyklu oznacza sprawniejsze i bardziej rentowne działanie procesów produkcyjnych. Ciągłe monitorowanie tych wskaźników buduje fundament pod dalszą optymalizację zakładu.
Oszczędność energii i surowców
Wdrażanie nowoczesnych technologii w fabrykach motoryzacyjnych bezpośrednio wpływa na zużycie zasobów. Efektywność energetyczna zautomatyzowanych gniazd pozwala na oszczędzanie prądu, co przekłada się na niższe rachunki i redukcję śladu węglowego firmy. Precyzyjne sterowanie napędami i układami pneumatycznymi minimalizuje ubytki, budując fundament pod zrównoważoną produkcję w przemyśle automotive.
Kluczową rolę w redukcji zapotrzebowania na energię odgrywają systemy EMS (Energy Management Systems). Automatycznie analizują one pobór mocy poszczególnych urządzeń, co pozwala na oszczędności poprzez usypianie nieaktywnych robotów i wygaszanie zbędnego oświetlenia w halach. W obszarze surowców automatyzacja procesów takich jak spawanie czy lakierowanie karoserii zmniejsza liczbę braków. Powtarzalność ruchów manipulatorów ogranicza powstawanie odpadów i maksymalizuje wykorzystanie stali, aluminium czy farb.
Synergia zarządzania mediami i bezbłędnej obróbki materiałowej obniża całkowite koszty eksploatacyjne zakładu. Zoptymalizowana linia produkcyjna staje się nie tylko bardziej przyjazna dla środowiska, ale też odporniejsza na wahania cen surowców.
Jak działa cyfrowy bliźniak?
Cyfrowy bliźniak w produkcji to wirtualny model fizycznego obiektu, procesu lub całego systemu montażowego. Odzwierciedla aktualny stan sprzętu w czasie rzeczywistym, stanowiąc połączenie środowiska rzeczywistego z symulowanym. Technologia ta jest jednym z głównych filarów Przemysłu 4.0 w motoryzacji, pozwalając na monitorowanie i optymalizację bez jakiejkolwiek ingerencji w pracujące maszyny na hali.
Wirtualne odwzorowanie linii produkcyjnej lub konkretnych stacji roboczych daje inżynierom narzędzia analityczne. Dzięki integracji z chmurą obliczeniową i sieciami przesyłowymi dane z czujników spływają błyskawicznie, umożliwiając realizację trzech kluczowych zadań w nowoczesnych zakładach automotive:
- Testowanie nowych rozwiązań – symulacje w czasie rzeczywistym pozwalają sprawdzić modyfikacje procesu jeszcze przed ich wdrożeniem w realnej fabryce, redukując ryzyko błędów i kosztownych przestojów.
- Prognozowanie wydajności i awarii – analizując na bieżąco parametry pracy, wirtualne repliki wspierają predictive maintenance w fabryce, przewidując zużycie komponentów, zanim nastąpi ich fizyczne uszkodzenie.
- Optymalizacja budowy nowych ciągów – wirtualna reprezentacja wybranego układu ułatwia projektowanie i układanie harmonogramów, przyspieszając start planowanej produkcji.
Wykorzystanie wirtualnych replik to rosnący trend, który przygotowuje obiekty przemysłowe na dalszą cyfryzację. Zakłady motoryzacyjne zyskują dzięki nim elastyczność operacyjną, przenosząc kosztowne testy do bezpiecznej przestrzeni oprogramowania.
Jak wdrożyć automatyzację krok po kroku?
Wdrażanie nowoczesnych technologii w zakładach motoryzacyjnych to złożone przedsięwzięcie wymagające starannego zaplanowania. Skuteczna automatyzacja produkcji automotive nigdy nie powinna być realizowana przypadkowo, bo zbyt szybkie zmiany potrafią zaburzyć ciągłość dostaw. Kluczem do sukcesu jest stopniowe przejście od oceny obecnego stanu fabryki aż po budowę środowiska typu Smart Factory. Skonsultowanie planów z doświadczonym doradcą technicznym pozwala opracować jasną strategię, dobrać właściwe rozwiązania i uniknąć kosztownych błędów na wczesnym etapie projektowania.
Typowy proces modernizacji opiera się na sekwencyjnym podejściu, w którym każdy etap wynika z poprzedniego. Taka metodyka pozwala optymalnie alokować zasoby i minimalizuje ryzyko wdrożeniowe. Standardowy cykl inwestycyjny obejmuje cztery główne fazy:
- Audyt istniejących procesów – pierwszym i najważniejszym krokiem jest dokładna analiza obecnego stanu produkcji. Należy zidentyfikować obszary, które po zautomatyzowaniu przyniosą największe korzyści biznesowe, oraz przeznaczyć na ten cel odpowiednie zasoby.
- Rozpoczęcie od prostych rozwiązań – dla zakładów stawiających pierwsze kroki najlepiej sprawdzają się małe zmiany. Wdrożenie technologii na pojedynczych, łatwych do optymalizacji stanowiskach zapobiega paraliżowi całej hali.
- Integracja modułowa i rozbudowa – po ustabilizowaniu bazowych stacji następuje dodawanie kolejnych elementów, takich jak zintegrowane układy załadowcze (na przykład partmaster czy liftmaster). W tej fazie fundamentem staje się integracja OT i IT, pozwalająca na płynne łączenie urządzeń z układami magazynowymi.
- Programowanie i szkolenia załogi – dostarczone maszyny muszą zostać zaprogramowane i przetestowane pod obciążeniem. Równolegle pracownicy przechodzą szkolenia z obsługi, co poszerza wiedzę o robotyzacji w zespole i pozwala sprawnie zarządzać nowym wyposażeniem.
Zwieńczeniem całego cyklu jest stworzenie ustandaryzowanej komunikacji między wszystkimi systemami w fabryce. Dzięki temu nowoczesna linia produkcyjna w pełni wykorzystuje potencjał przedsiębiorstwa i zachowuje gotowość na przyszłe modyfikacje sprzętowe.
Standaryzacja danych i interoperacyjność
Fundamentem skutecznej cyfryzacji w koncepcji Przemysłu 4.0 w motoryzacji jest ujednolicenie informacji. Podstawowym problemem wielu zakładów na wczesnym etapie transformacji jest ryzyko zdigitalizowania technologicznego bałaganu. Brak standaryzacji danych i chaos komunikacyjny skutecznie utrudniają tworzenie modeli AI czy użytecznych jezior danych (data lakes).
Wyzwanie stanowi przede wszystkim silosowość informacji oraz różnorodne formaty zapisu, które blokują wymianę parametrów między urządzeniami. Aby wyeliminować te bariery, nowoczesna linia produkcyjna musi opierać się na sprawdzonych rozwiązaniach sieciowych. Technologie takie jak protokół ethernet/IP, przemysłowe centra danych oraz infrastruktura jako usługa (iaas) pomagają wprowadzić spójny standard. Ich zastosowanie skraca czas projektowania sieci i upraszcza wdrażanie kolejnych aplikacji cyfrowych na hali.
Uporządkowanie tego obszaru to warunek konieczny, aby integracja OT i IT przyniosła realne zyski biznesowe. Przy pełnej interoperacyjności maszyny przemysłowe mogą bez przeszkód wymieniać informacje z nadrzędnymi systemami MES i ERP, tworząc wydajny ekosystem produkcyjny.
Jak kontrolować jakość i traceability?
Zapewnienie bezpieczeństwa produktu końcowego wymaga precyzyjnego śledzenia każdego etapu wytwarzania. Właśnie dlatego traceability w automotive odgrywa kluczową rolę, pozwalając na błyskawiczną identyfikację historii wszystkich montowanych komponentów. Zautomatyzowane stanowiska wykorzystują w tym celu czujniki, rejestratory i inne elementy sprzętowe wspomagające kontrolę jakości. Urządzenia te nieustannie gromadzą odczyty z maszyn, przekazując wygenerowane wartości bezpośrednio do systemów analitycznych.
Kompleksowy nadzór nad produkcją opiera się na kilku powiązanych ze sobą mechanizmach:
- Dedykowane platformy traceability (jak system AT Trace) – zapewniają kontrolowanie, konfigurowanie i monitorowanie procesu roboczego w czasie rzeczywistym. Oprogramowanie tego typu dba o zgodność każdego zmontowanego podzespołu z wymogami technicznymi branży.
- Statistical Process Control (SPC) – umożliwia ciągłe śledzenie wskaźników jakości i zarządzanie odchyleniami od normy. Bieżąca analiza statystyczna ułatwia operatorom wychwycenie anomalii, zanim wadliwa partia części opuści fabrykę.
- Automatyzacja obiegu informacji – integruje systemy MES i ERP z cyfrową dokumentacją produkcyjną oraz wizualizacją danych na panelach stanowiskowych. Wyeliminowanie papierowych raportów skraca czas reakcji inżynierów i upraszcza przeprowadzanie audytów.
Harmonijne połączenie warstwy sprzętowej z aplikacjami nadrzędnymi tworzy szczelne środowisko weryfikacyjne. Ogranicza to ryzyko wypuszczenia na rynek niesprawnego pojazdu i chroni przedsiębiorstwo przed kosztownymi akcjami przywoławczymi.
Dokładność CMM i systemy wizyjne
Współczesne zakłady motoryzacyjne wymagają weryfikacji detali z dużą precyzją. Kontrola jakości CMM (Coordinate Measuring Machines) oraz zautomatyzowane kamery przemysłowe stanowią fundament sprawdzania fizycznych parametrów bezpośrednio na stanowiskach roboczych. Rozwiązania optyczne i stykowe gromadzą dane o geometrii czy ewentualnych uszkodzeniach powierzchni, minimalizując ryzyko błędu ludzkiego.
Sprzęt inspekcyjny realizuje swoje zadania poprzez kilka kluczowych mechanizmów:
- Zrobotyzowane maszyny CMM – oferują precyzję pomiarów geometrycznych. Nowoczesne urządzenia tego typu potrafią mierzyć detale z dokładnością dochodzącą do 1,5 mikrometra, co gwarantuje właściwe spasowanie kluczowych komponentów silnika czy układu kierowniczego.
- Przemysłowe systemy wizyjne – zapewniają kontrolę jakości w czasie rzeczywistym. Algorytmy przetwarzania obrazu z kamer 3D wykrywają wady na wczesnym etapie, natychmiast odrzucając wybrakowane elementy i blokując ich przepływ na kolejne sekcje fabryki.
- Skanery laserowe – pracują z dokładnością na poziomie mikrometrów, weryfikując złożone kształty. Zebrane informacje pozwalają na automatyczne korekty ustawień maszyn bez konieczności zatrzymywania całej linii.
Natychmiastowe sprzężenie zwrotne z urządzeń pomiarowych skutecznie zapobiega powielaniu defektów seryjnych. Fabryka utrzymuje w ten sposób wysoką wydajność przy jednoczesnym zachowaniu surowych norm produkcyjnych.
Na co uważać przy automatyzacji?
Przemysł 4.0 w motoryzacji przynosi poważne korzyści, jednak transformacja technologiczna kryje w sobie pewne pułapki. Modernizację warto rozpocząć, gdy procesy stają się zbyt skomplikowane dla obsługi manualnej, a tradycyjne metody nie nadążają za rosnącym zapotrzebowaniem klientów. Zanim linia produkcyjna przejdzie pełną cyfryzację, inżynierowie muszą dokładnie przeanalizować potencjalne zagrożenia i wymagania sprzętowe.
Kluczowe aspekty wymagające szczególnej uwagi podczas wdrażania nowych technologii:
- Odporność na cyberataki – systemy sterujące są narażone na ingerencję z zewnątrz. Niewystarczająca integracja OT i IT może doprowadzić do przejęcia kontroli nad maszynami, utraty danych i całkowitego zatrzymania fabryki, dlatego inwestycje w zabezpieczenia sieciowe pozostają priorytetem.
- Wybór skalowalnych rozwiązań – dobierając urządzenia, zawsze sprawdzaj ich funkcjonalność, łatwość komunikacji z istniejącą infrastrukturą oraz całkowite koszty zakupu i utrzymania. Weryfikacja referencji od innych firm z sektora ułatwia uniknięcie wyboru sprzętu, który szybko okaże się przestarzały lub trudny w serwisowaniu.
- Bezpieczeństwo fizyczne załogi – automatyzacja produkcji automotive eliminuje konieczność przebywania ludzi w otoczeniu toksycznych substancji, ostrych narzędzi czy skrajnych temperatur. Wprowadzenie maszyn wymaga jednak opracowania rygorystycznych procedur, aby codzienna praca w pobliżu zrobotyzowanych stanowisk nie generowała ryzyka wypadków.
Świadome podejście do tych wyzwań ogranicza błędy ludzkie i pozwala reagować na nieprawidłowości w czasie rzeczywistym. Zmodernizowany zakład działa stabilnie, realizując zlecenia sprawnie i bez narażania zdrowia pracowników.
Normy CE i ISO 9001
Zapewnienie bezpiecznego środowiska pracy wymaga przestrzegania międzynarodowych wytycznych. Normy CE oraz standardy z rodziny ISO stanowią prawny i techniczny fundament, którego celem jest minimalizacja ryzyka podczas pracy maszyn. Spełnienie tych wymogów gwarantuje, że sprzęt w zakładach motoryzacyjnych funkcjonuje stabilnie i nie stwarza zagrożenia dla ludzi.
Istotną rolę w procesie certyfikacji odgrywają regulacje dotyczące niezawodności systemów sterowania. Jedną z najważniejszych pozostaje norma EN ISO 13849-1, która ocenia bezpieczeństwo urządzeń na podstawie prawdopodobieństwa wystąpienia zdarzeń niebezpiecznych i stopnia ich ewentualnych skutków. Pozwala to inżynierom przypisać odpowiedni poziom zapewnienia bezpieczeństwa (Performance Level) dla każdego obwodu zabezpieczającego. Równolegle stosuje się normę EN 60204-1, określającą wymagania dla wyposażenia elektrycznego maszyn przemysłowych. Przestrzeganie obu tych dokumentów jest warunkiem koniecznym do uzyskania znaku CE i legalnego uruchomienia linii.
Zgodność z zatwierdzonymi standardami chroni przedsiębiorstwo przed konsekwencjami prawnymi i zapewnia ochronę zdrowia operatorów przebywających w pobliżu zrobotyzowanych stanowisk.
Artykuł promocyjny
Redakcja · wszystkie artykuły